
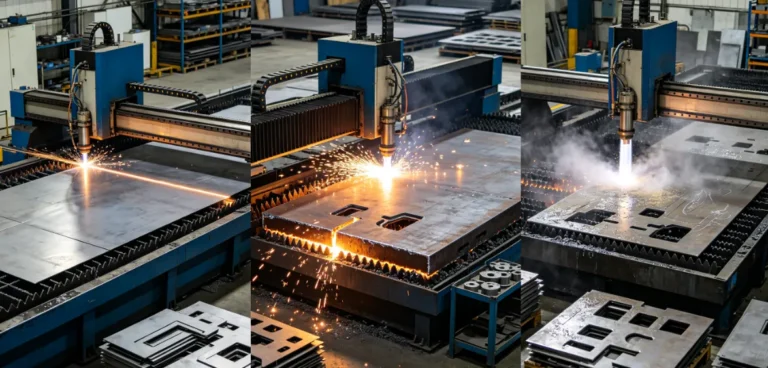
レーザー切断、プラズマ切断、ウォータージェット切断のどれを選ぶかは、機械の種類だけでなく、切断する部品の種類によって決まる。
材質、厚み、公差、エッジ品質、耐熱性、生産量、総コストなど、すべてが最適な選択に影響します。
レーザー切断は、薄板金属、複雑な形状、狭い形状の加工に有効な選択肢となることが多い。プラズマ切断は、切断速度が重要な厚手の導電性プレートの加工に適している。ウォータージェット切断は、熱入力を最小限に抑える必要がある場合や、熱切断では加工が難しい材料の場合に特に有効である。
このガイドでは、レーザー切断、プラズマ切断、ウォータージェット切断を比較し、部品に最適な板金切断方法を選択する方法を示します。
どの板金切断加工方法を選択すべきか?
あらゆる用途に最適な切断方法は一つとして存在しない。
以下を参考にしてください。
| 部品要件 | 検討すべきプロセス |
|---|---|
| 細かい模様のある薄い金属板 | レーザー切断 |
| 小さな穴と詳細な形状 | レーザー切断 |
| 厚い導電板 | プラズマ切断 |
| 厚板の切断生産性が高い | プラズマ切断 |
| 熱の影響は最小限 | ウォータージェット切断 |
| 熱に弱い素材 | ウォータージェット切断 |
| 高精度板金プロファイル | レーザー切断 |
| 幅広い材料適合性 | ウォータージェット切断 |
これらは一般的なガイドラインです。材料のグレード、厚み、形状、公差、機械の性能、および後工程の加工方法によって、特定の部品に最適なプロセスは変化する可能性があります。
レーザー切断、プラズマ切断、ウォータージェット切断はどのように機能するのですか?
これら3つの加工方法は、それぞれ異なる方法で材料を除去します。その違いが、切断速度、切断面の品質、入熱量、および材料の適合性に影響を与えます。
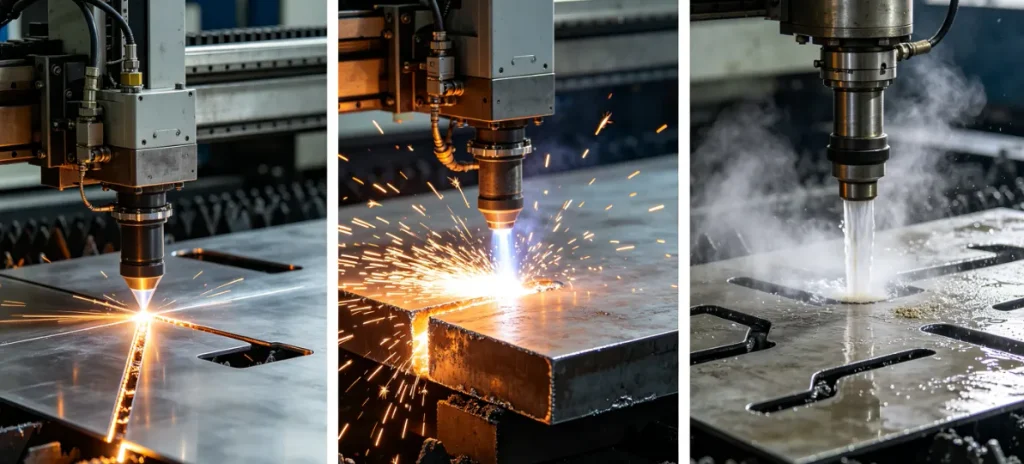
レーザー切断
レーザー切断では、集束されたビームを用いて、プログラムされた経路に沿って材料を溶融または蒸発させます。アシストガスは、切断領域から溶融した材料を除去します。
集束ビームにより、狭い切断幅、精密な形状、および微細な形状の加工が可能です。多くの板金加工において、レーザー切断は速度、寸法精度、および切断面品質の面で優れたバランスを提供します。
プラズマ切断
プラズマ切断は、電気アークを用いてガスをイオン化し、高温のプラズマジェットを生成する。プラズマは導電性材料を溶融させ、ガス流は溶融金属を除去する。
プラズマ切断は、厚みのある導電性プレートの切断に適しています。切断品質は、材料の厚さ、切断速度、トーチの状態、ガスの選択、機械の性能などの要因によって左右されます。
ウォータージェット切断
ウォータージェット切断は、高圧の水流(多くの場合、研磨粒子を含む)を用いて、材料を機械的に除去する技術である。
ウォータージェットは従来の熱切断方式に頼らないため、レーザーやプラズマ切断に伴う熱影響部を回避できます。そのため、熱に弱い材料や、熱加工が困難な材料の加工に適しています。
主なトレードオフは速度です。ウォータージェット切断は、多くの一般的な金属加工用途において、レーザー切断やプラズマ切断よりも一般的に速度が遅くなります。
レーザー、プラズマ、ウォータージェット:主な違いとは?
CNC切削加工における有益な比較を行うには、機械だけでなく、完成した部品に焦点を当てるべきである。
| 因子 | レーザー切断 | プラズマ切断 | ウォータージェット切断 |
|---|---|---|---|
| 切断方式 | 集束された熱ビーム | 電気アークとプラズマ | 高圧研磨ジェット |
| 主な強み | 精密かつ詳細なプロファイル | 厚い導電板 | 冷間切断と材料の柔軟性 |
| 薄い板金 | 強いフィット感 | 細かい特徴にはあまり適していません | 適しているが、多くの場合遅い |
| 厚板切断 | 機器依存 | 強いフィット感 | 強いフィット感 |
| 切削精度 | 一般的に高い | 機器や設定によって異なります | 一般的に高い |
| エッジ品質 | 適切な素材で清掃してください。 | ドロスやテーパーの除去が必要な場合があります。 | 良好、テーパーや条痕の可能性あり |
| 入熱 | はい | ハイ | 従来の熱切断は行わない |
| 熱影響部 | Present | Present | なし |
| 優れた特徴 | 優れたフィット感 | より限定的 | グッド |
| 材料範囲 | 幅広い種類の金属 | 導電性材料 | 非常に広い |
| 切削速度 | 適切な範囲で速い | 厚い導電板上で強力 | 一般に遅い |
| 二次仕上げ | 制限されることが多い | 必要な場合があります | アプリケーションに応じて異なります |
最適なプロセスは、どの要素が最も重要かによって異なる。
切削速度が速くなると、エッジの仕上げ処理が多く必要になる場合があります。しかし、切削速度が速くなると、研削やバリ取りの手間が減るため、最終製品のコストが下がる場合もあります。
材質と厚みは切断方法の選択にどのように影響するのか?
素材と厚みは、通常、最初に確認すべき2つの要素です。
これらは、公差、エッジ品質、またはコストを比較する前に、実用的なプロセス範囲を絞り込むのに役立ちます。
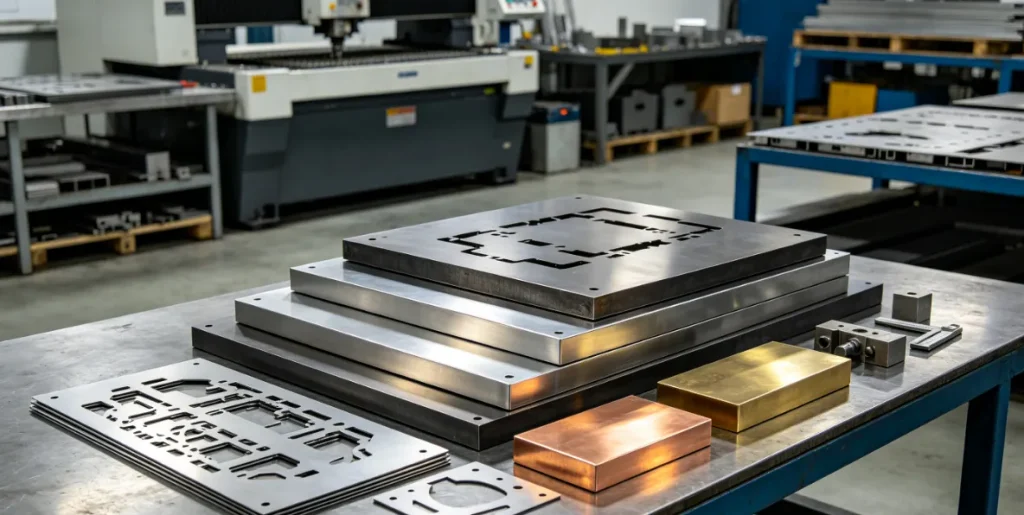
炭素鋼と軟鋼
レーザー切断は、複雑な形状、小さな穴、またはより厳しい寸法精度が求められる炭素鋼板の切断に非常に適しています。
厚みが増すにつれて、形状が単純で、微細加工能力よりも切断生産性が重要な場合、プラズマ切断はより魅力的な選択肢となる可能性がある。
ステンレス鋼
ステンレス鋼は、レーザー、プラズマ、またはウォータージェットで加工できます。最適な方法は、厚み、形状、公差、およびエッジの要件によって異なります。
レーザー切断は、精密なステンレス鋼板加工においてしばしば有効な手段となる。一方、熱の影響を最小限に抑えることが重要な場合は、ウォータージェット加工がより魅力的な選択肢となる。
より実践的なガイダンスについては、ステンレス鋼の切断方法に関するガイドをご覧ください。
アルミ
アルミニウムは、熱挙動と加工性に関して注意を払う必要がある。
レーザー切断は、材質と厚みが機械の加工範囲内であれば、精密なアルミニウム板金加工に効果的です。熱による影響を避けたい場合は、ウォータージェット加工を検討する価値があります。
銅と真ちゅう
銅や真鍮は、熱伝導率が高く、合金の種類によっては反射特性も高いため、熱切断にはより厳しい条件が求められる場合がある。
これらの要因により、レーザー加工の選択は装置や切断パラメータに大きく左右されるようになる。熱切断によって制約が生じる場合は、ウォータージェットが有効である。
薄板 vs. 厚板
厚みだけで工程を決めるべきではない。
最新のレーザー、プラズマ、ウォータージェットシステムは、用途範囲が重複している。実際の選択は、形状、加工サイズ、公差、エッジ品質、および生産要件によっても左右される。
より良い質問は次のようになります:
その部品は、精密な形状や厳密な寸法精度が求められるものですか、それとも主に厚板の切削加工であり、生産性がより重視されるものですか?
精度、刃先の品質、そして熱は、意思決定にどのように影響しますか?
材質と厚みがわかったら、切断面が達成すべき要件を定義します。
切断精度と寸法制御
切断形状が機能的な特徴となる場合、切断精度は重要となる。
小さな穴、狭いスロット、および嵌合形状は、切削幅の制御、機械の動作、材料の安定性、およびプロセスパラメータに対してより大きな要求を課します。
レーザー切断は一般的に、精密な板金形状の加工に適しています。ウォータージェットも、熱の影響を避けることが重要な場合に、正確な形状を加工することができます。
プラズマ加工は、適切な装置と設定を用いれば高い生産精度を実現できるが、その適性は材料の厚さと要求される公差に大きく左右される。
重要なのは、どのプロセスが最も高い精度を謳っているかという問題ではない。
それは、その工程が図面で要求される公差を繰り返し維持できるかどうかである。
刃先の品質:バリ、ドロス、テーパー、および刃幅
切断面は、外観だけでなく、後工程の製造工程にも影響を与える可能性があります。
レーザー切断は、適切な板金であれば、きれいな切断面と狭い切断幅を実現できます。プラズマ切断では、ドロス、切断面の面取り、または角張った形状が生じる可能性があり、追加の仕上げ処理が必要になる場合があります。
ウォータージェット加工は熱によるドロスの発生を回避できるが、材料の厚さ、切断速度、および要求される切断品質によっては、切断面にテーパーや筋状の跡が現れることがある。
これは、刃先が嵌合部の一部となる場合や、二次的な研削やバリ取りを行うとコストが大幅に増加する場合に重要となる。
熱影響部と熱歪み
レーザーとプラズマはどちらも熱切断プロセスであるため、どちらも材料に熱を加える。
実際の効果は、材料、厚さ、形状、および切削条件によって異なります。
ウォータージェットは冷間切断プロセスであるため、従来の熱切断に伴う熱影響部を回避できます。
これは、熱による歪みや熱に関連した材料特性の変化が部品の性能に影響を与える可能性がある場合に役立ちます。
熱影響部(HAZ)がないからといって、ウォータージェット加工が必ずしも最良の選択肢になるわけではありません。速度、コスト、厚み、そしてエッジ形状の要件は依然として重要です。
レーザー、プラズマ、ウォータージェットのどれを選ぶべきか?
最適な選択は、その部品にとって最も重要なトレードオフによって決まります。
レーザー切断とプラズマ切断
部品に以下の要件がある場合は、レーザー切断を選択してください。
- 薄板または中厚板の金属
- 小さな穴
- 詳細なプロフィール
- より厳しい寸法要件
- エッジ品質の制御
プラズマ切断を検討するべきなのは、以下のような作業が含まれる場合です。
- 厚い導電板
- よりシンプルなプロフィール
- 要求される機能サイズが少ない
- 生産性の削減に重点を置く
基本的なトレードオフは、精度と微細な形状を優先するか、厚い導電性材料で生産性を優先するかという点である。
レーザー切断 vs. ウォータージェット
板金加工において、速度、再現性、効率的な加工が求められる場合、レーザー切断が好まれることが多い。
ウォータージェット加工がより魅力的になるのは、次のような場合です。
- 熱による歪みが懸念される
- 熱に弱い物質が関係している
- 反射材はレーザー加工に制約をもたらす
- 材料特性は維持されなければならない
- 冷間切断が望ましい
重要なのは、部品がレーザー加工の生産性からより大きな恩恵を受けるのか、それともウォータージェット加工の低発熱切断特性からより大きな恩恵を受けるのかという点である。
プラズマ切断 vs. ウォータージェット
プラズマは、切断速度と生産コストが重要な厚い導電性板材の加工において、しばしば魅力的な選択肢となる。
ウォータージェットは次のような場合に特に役立ちます。
- 熱を最小限に抑える必要がある
- この材料は熱切断が難しい
- エッジの品質は重要です
- 二次的なエッジのクリーンアップには費用がかかるだろう
- 冷間切断加工が好ましい
比較対象として重要なのは、機械加工費だけでなく、完成品のコストである。
切断速度と総コストは、プロセス選択にどのように影響するのか?
切削速度が最も低いことが、必ずしも部品あたりのコストが最も低くなるわけではない。
切削速度
レーザー切断は、適切な薄板および中厚板の金属加工において非常に高い生産性を発揮する。
プラズマは、厚みのある導電性プレートの加工において、プラズマと遜色ない性能を発揮する。一方、ウォータージェットは、一般的な金属加工においては、プラズマよりも一般的に加工速度が遅い。
適切な比較方法は、材質、厚み、形状、および要求される切断品質によって異なります。
材料の利用
ネスティング効率、部品間隔、切断幅、およびスクラップはすべて材料費に影響します。
効率的なネストを可能にするプロセスは、シートの総消費量を削減する可能性がある。
二次仕上げ
一部の部品には以下が必要です。
- バリ取り
- 研削
- エッジのクリーンアップ
- 掘削
- 追加加工
これらの工程は製造コストの一部です。
切断価格が安くても、後処理費用を含めると必ずしも安くなるとは限らない。
部品総コスト
調達に関する意思決定においては、以下を比較してください。
材料+切断+セットアップ+二次仕上げ+下流工程の製造
これは、機械の時給だけを比較するよりも、製造コストをより正確に把握できる方法である。
二次加工は最適な切断プロセスにどのような影響を与えるのか?
板金切断は、製造工程の最終段階となることは稀である。
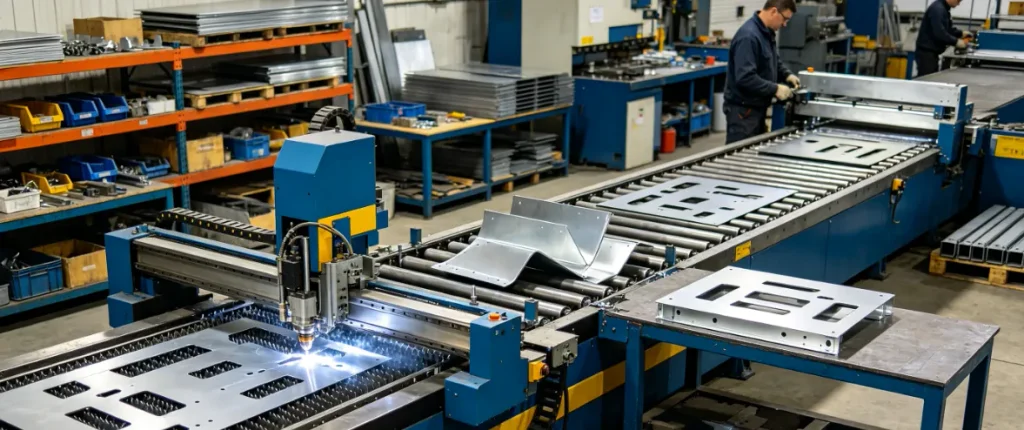
製造部品は、以下の手順で製造される可能性があります。
切断 → バリ取り → 曲げ加工 → 溶接 → 仕上げ加工
切断方法は、その後の工程に適したものでなければならない。
例えば、プレスブレーキ成形に直接使用される部品は、寸法が均一で、適切なエッジ状態である必要があります。溶接組立品の場合は、エッジの仕上げや嵌合に関して異なる要件が求められる場合があります。
これが理由です カスタム板金製造サービス プロジェクトが平面切断以上のものを含む場合、それは非常に役立つ可能性がある。 Baosheng当社の板金加工能力には、レーザー切断、曲げ加工、打ち抜き加工、プレス加工、溶接、リベット留め、DFM(設計製造性)レビュー、および検査が含まれます。
切断後に成形が必要な部品については、当社の精密板金曲げ加工サービスをご覧ください。
最適な切断プロセスとは、製造工程全体をサポートするプロセスである。
生産量によって最適な切断方法は変わるのか?
生産量に応じて、技術的な要件は同じままでも、経済的な選択肢は変化する可能性がある。
試作品および少量生産部品
試作品や少量生産の場合、機械の最大処理能力よりも、柔軟性や設計変更の容易さの方が重要になる場合がある。
目標は通常、不必要な工程の複雑さを加えることなく、精度の高い部品を製造することである。
繰り返し生産
設計が安定すると、サイクルタイム、ネスティング効率、再現性、二次加工がより重要になってくる。
一貫した切断工程を採用することで、繰り返し生産されるバッチにおける仕上げ作業や検査作業を削減できる。
生産量の増加
生産量が増えると、切断時間、材料利用率、仕上げ作業、手直し作業におけるわずかな違いが、総生産コストに大きな影響を与える可能性がある。
このため、体積は形状や切断品質の要件と併せて考慮する必要がある。
適切な板金切断プロセスはどのように選べばよいのでしょうか?
以下の7つの質問を使って、最適なプロセスを絞り込みましょう。
ステップ1:どのような材料を切断しますか?
可能な限り、正確な材料グレードを特定してください。
炭素鋼、ステンレス鋼、アルミニウム、銅、真鍮は、切削時にそれぞれ異なる挙動を示す。
ステップ2:素材の厚さはどれくらいですか?
厚みは、切断速度、刃先品質、熱入力、および加工能力に影響を与える。
厚さはあくまで出発点であり、唯一の選択基準ではない。
ステップ3:どの側面が重要か?
機能や組み立てに影響を与える穴、スロット、嵌合形状、その他の特徴を特定する。
すべての側面において、同じレベルのプロセス管理が必要なわけではない。
ステップ4:どのようなエッジ品質が必要ですか?
部品が以下の条件を満たすかどうかを判断してください。
- 小さなバリ
- ドロス
- エッジテーパー
- 条線
- 二次研削
明確なエッジ要件は、不要な仕上げ作業を防ぐのに役立ちます。
ステップ5:その部品は熱に耐えられますか?
熱が以下の点に影響を与える可能性があるかどうかを検討してください。
- 寸法安定性
- 材料特性
- 表面状態
- 下流加工
熱の影響が大きな懸念事項となる場合は、ウォータージェットなどの低温切断プロセスを検討してください。
ステップ6:総生産コストはいくらですか?
検討してください:
- 材料利用
- サイクルタイム
- 二次仕上げ
- 生産量
切断速度や時間単価だけで工程を比較してはいけません。
ステップ7:切断後には何が起こりますか?
部品が以下のいずれかに該当するか判断してください。
- 曲がりました
- 溶接した
- 機械加工
- 完成しました
- 組み立て
切断方法は、製造工程全体に適合する必要がある。
板金切断決定マトリックス
| 部品要件 | 有力候補 |
|---|---|
| 薄型精密板金 | レーザ |
| 小さな穴と詳細な形状 | レーザ |
| 厚い導電板 | プラズマ |
| 熱の影響は最小限 | ウォータージェット |
| 熱に弱い用途 | ウォータージェット |
| 加工部品用の精密プロファイル | レーザ |
| 生産性重視の厚板切断 | プラズマ |
| 切断後、曲げ加工または溶接を行う。 | レーザー加工+後工程加工 |
これらはあくまでも実用的な出発点であり、固定された規則ではありません。最終的な工程選択は、実際の図面、材料、厚み、公差、形状、および製造工程に基づいて行う必要があります。
板金切断の見積もりには、どのような情報が必要ですか?
完全な見積依頼書(RFQ)があれば、製造業者は適切な製造プロセスを選択し、完成品の価格を正確に見積もるのに十分な情報を得ることができます。
基本部品情報
提供:
- CAD または DXF ファイル
- 材料仕様
- 材料の厚さ
- 量
エンジニアリング要件
また、以下も特定します。
- 臨界寸法
- 寸法公差
- エッジ品質要件
- 表面仕上げ
- 検査要件
すべての部品に不必要に厳しい公差を適用することは避けてください。適合性や機能に影響を与える寸法は明確に表示してください。
下流工程の要件
プロジェクトに以下の要件が含まれているかどうかを明記してください。
- プラスチック射出では
- 溶接
- 機械加工
- 表面仕上げ
- アセンブリ
これらの要件は、切断方法の選択と製造工程全体の両方に影響を与える可能性があります。
完全な見積依頼書があれば、切削加工だけではなく、完成部品に基づいて製造オプションを比較しやすくなります。
どのようにすることができます Baosheng 板金加工でお困りですか?
Baosheng レーザー切断を含むカスタム板金加工に加え、曲げ加工、打ち抜き加工、プレス加工、溶接、リベット留めなどの後工程も提供します。
そのワークフローには、DFM(製造性設計)レビューと品質検査も含まれる。
これは、プロジェクトが単なる平面切断以上のものを含む場合に重要になります。切断プロセスは、その後に続く成形、接合、仕上げ、および検査の要件と整合していなければなりません。
Baosheng また、製造工程の一環として、寸法検査および品質検査もサポートしています。
どの切断方法があなたの部品に適しているか分からない?
CADファイルまたはDXFファイルと、材質、厚さ、数量、および重要な公差要件を併せて送信してください。そうすることで、部品を製造に必要なすべての要件を踏まえて検討することができます。
あなたの部品に最適な切削加工方法はどれですか?
レーザー、プラズマ、ウォータージェットはそれぞれ実用的な動作範囲を持っている。
レーザー切断は、薄板金属の加工、微細な形状の加工、寸法精度の向上、効率的な生産において、多くの場合、より優れた選択肢となります。
プラズマ切断は、切断生産性や全体的な経済性がより重要になる厚い導電性プレートに対して、より魅力的な選択肢となる。
ウォータージェット切断は、熱の影響を最小限に抑える必要がある場合や、材料や用途が冷間切断に適している場合に特に有効です。
正しい問いは単純に次のことではありません。
レーザー、プラズマ、ウォータージェット、どれが最適か?
これは、次のとおりです。
どの製造プロセスが、必要な部品品質を、現実的な総製造コストを最小限に抑えて実現できるか?
材料、厚み、形状、公差、エッジ要件、熱感受性、生産量、および後工程に基づいてプロセスを選択してください。
板金部品の見積もりをご希望ですか?CADまたはDXFファイル、材料仕様、板厚、数量、重要な公差、および曲げ加工や仕上げに関する要件をお送りください。技術レビューと見積もりをご提供いたします。
よくある質問
薄板金属の切断に最適な方法はどれですか?
薄板金属に小さな穴、精密な形状、厳密な寸法精度、そして優れた切断面品質が求められる場合、一般的にレーザー切断がより適した選択肢となります。一方、形状が単純で精度要件がそれほど厳しくない場合は、プラズマ切断も適しています。
レーザー切断ではなくウォータージェット切断を選択すべきなのはどのような場合ですか?
熱による歪み、熱による材料変化、または材料の反射率がレーザー加工において懸念事項となる場合は、ウォータージェット加工を検討してください。ウォータージェットは、冷間切断プロセスが望ましい場合にも有効ですが、一般的な板金加工においては、通常レーザー加工よりも速度が遅くなります。
プラズマ切断は、精密な板金部品の加工に適していますか?
装置、材料の厚さ、形状、および公差要件によっては、どちらが優れているかは異なります。高精度プラズマ切断システムは切断品質を向上させることができますが、一般的には、微細な形状を持つ薄板金属の切断にはレーザー切断の方が適しています。
どの切断方法が最高の刃先品質をもたらすか?
あらゆる材料や厚さに対して万能な解決策はありません。レーザー切断は、適切な板金であれば、きれいで精密な切断面を実現できます。ウォータージェットは、従来の熱影響部(HAZ)のない冷間切断面を提供します。プラズマ切断は、システムとパラメータが適切に調整されていれば、良好な切断面を実現できます。
切断工程は、後工程の曲げ加工や仕上げ加工に影響しますか?
はい。切断寸法、切断面の状態、バリ、ドロス、熱の影響は、その後の製造工程に影響を与える可能性があります。部品を曲げ加工、溶接、機械加工、または仕上げ加工する場合は、切断工程を製造工程全体の一部として選択する必要があります。


